
La ingeniería personalizada comienza con la interfaz.
Para una pieza no estándar, la forma más rápida de realizar una revisión eficaz es mostrar cómo encaja el componente en el conjunto. Una imagen aislada rara vez captura la información necesaria para evaluar el ángulo de desmoldeo, el espesor de la pared, el ajuste del eje, el engranaje, los insertos o el acceso para la inspección.
Comparta el dibujo, la geometría de acoplamiento y las condiciones de aplicación. Si se va a reemplazar una pieza antigua, las fotografías y una muestra física pueden ser útiles como complemento a las dimensiones controladas.
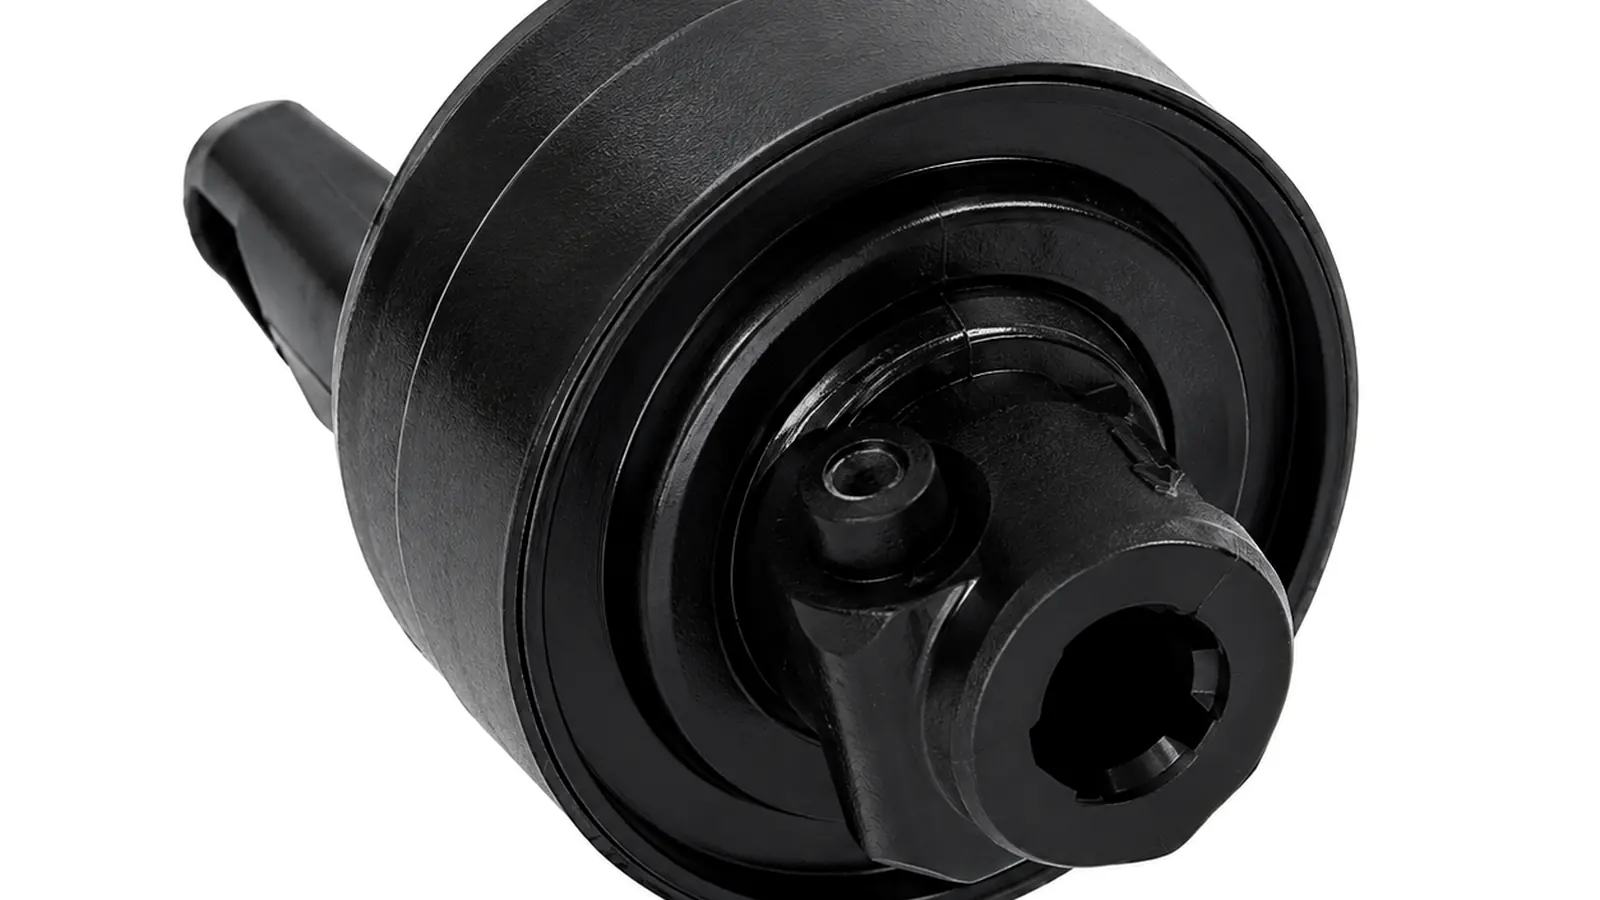
Prioridades de la revisión de ingeniería
Datos funcionales
Identifique las superficies, orificios, dientes o elementos de montaje que fijan la pieza en funcionamiento.
limitaciones de material
Indique los requisitos de resina fija, los materiales prohibidos, el color, el refuerzo y las restricciones normativas o medioambientales pertinentes.
riesgo de cambio
Es probable que las dimensiones de la bandera cambien después de la evaluación del prototipo, por lo que las decisiones sobre las herramientas se pueden tomar de forma adecuada.
Ingeniería inversa y trabajos de reemplazo
Cuando el único punto de partida es una pieza existente, la geometría medida debe separarse en interfaces funcionales, posibles variaciones de fabricación y desgaste. Copiar cada característica medida de una muestra usada puede reproducir daños o distorsiones. Un plano de reemplazo más preciso identifica los ajustes del eje, los puntos de referencia de montaje, el engranaje o las superficies deslizantes que deben permanecer intercambiables.
Si la pieza anterior falló, describa la ubicación de la falla y la carga que soportaba en ese momento. Las grietas alrededor de un inserto, el desgaste en el flanco de un diente y la variación dimensional en una carcasa caliente plantean diferentes problemas de diseño.
Los cambios de diseño deben tener una razón.
La retroalimentación del DFM es más útil cuando cada cambio geométrico propuesto está vinculado a las herramientas, el flujo de material, la eyección, la inspección o el rendimiento en servicio. Un radio añadido para el moldeo no debe interferir con una pieza metálica de acoplamiento; un saliente más grueso no debe crear una masa innecesaria frente a una superficie superficial.
Anota brevemente la decisión tomada junto a la revisión del dibujo. Esto facilita los cambios de proveedor o los nuevos pedidos posteriores, ya que el razonamiento detrás de las interfaces importantes no se pierde con el hilo de correo electrónico original.
Desde el prototipo hasta la producción
| Etapa del proyecto | Propósito principal | Evidencia para conservar |
|---|---|---|
| Concepto/prototipo | Confirmar envolvente, movimiento y ensamblaje | Revisión del CAD, observaciones de ensayos, cuestiones abiertas |
| DFM/herramientas | Congelar la geometría fabricable | Notas, materiales y supuestos sobre herramientas aprobados para el diseño para la fabricación (DFM). |
| Primeras muestras | Verificar el resultado del proceso de producción | Informe dimensional, registro de materiales, resultados funcionales |
| Repetir la producción | Controlar el requisito liberado | Revisión de planos, plan de inspección, historial de cambios aprobados |
Controlar el proyecto mediante registros de revisión, datos y decisiones.
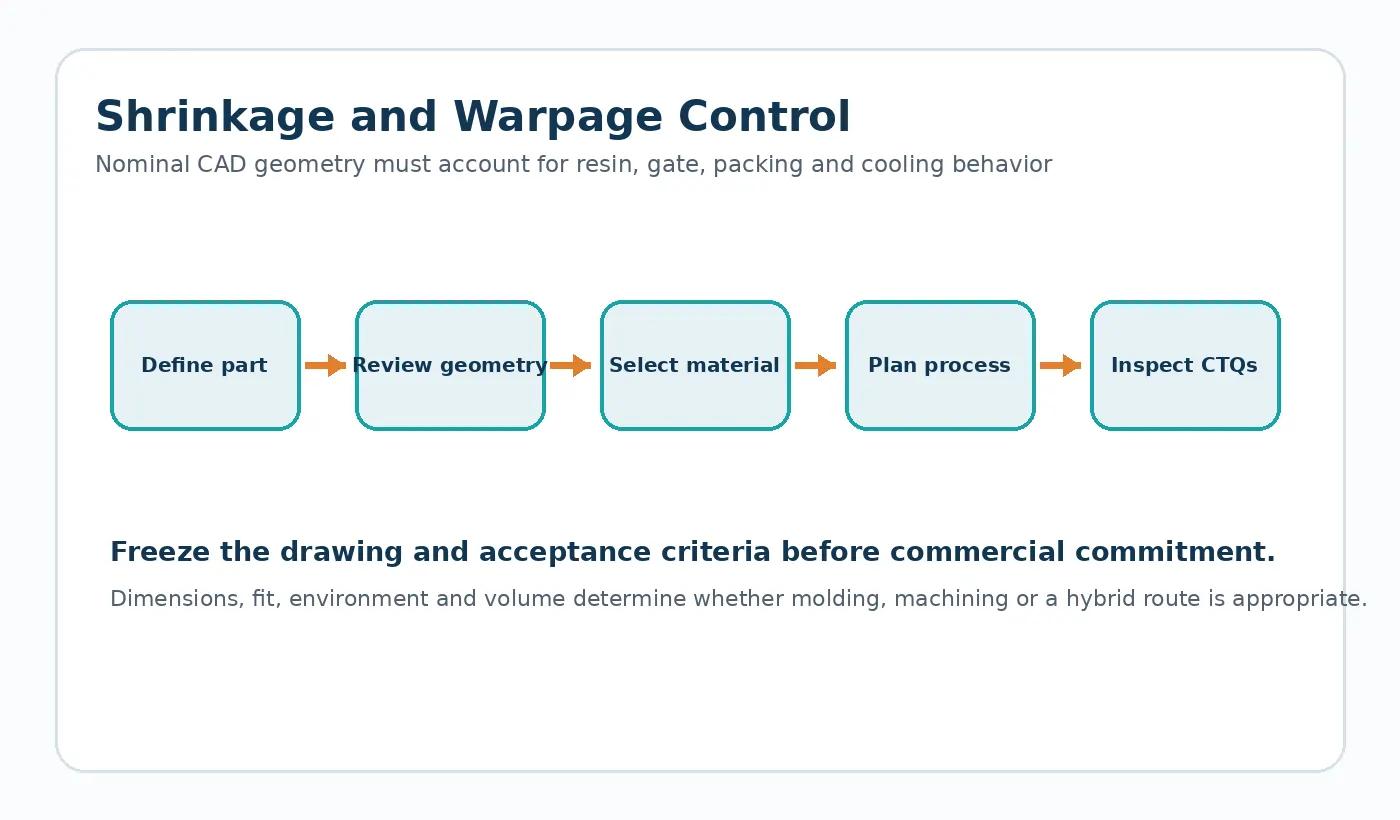
Los proyectos de piezas personalizadas se vuelven inestables cuando los archivos CAD, los planos y los comentarios de las muestras describen revisiones diferentes. Utilice una revisión controlada como base para la cotización y registre cualquier cambio aceptado en el material, la ubicación de la compuerta, la operación secundaria o la dimensión crítica antes de la liberación a producción.
Un proveedor solo puede garantizar la funcionalidad cuando la trayectoria de carga y la lógica de referencia son visibles. Marque las dimensiones que afectan al montaje o al movimiento, identifique los insertos y las cargas de fijación, y distinga las superficies funcionales de las preferencias estéticas.
Un proyecto basado en el dibujo debe tener puntos de decisión claros.
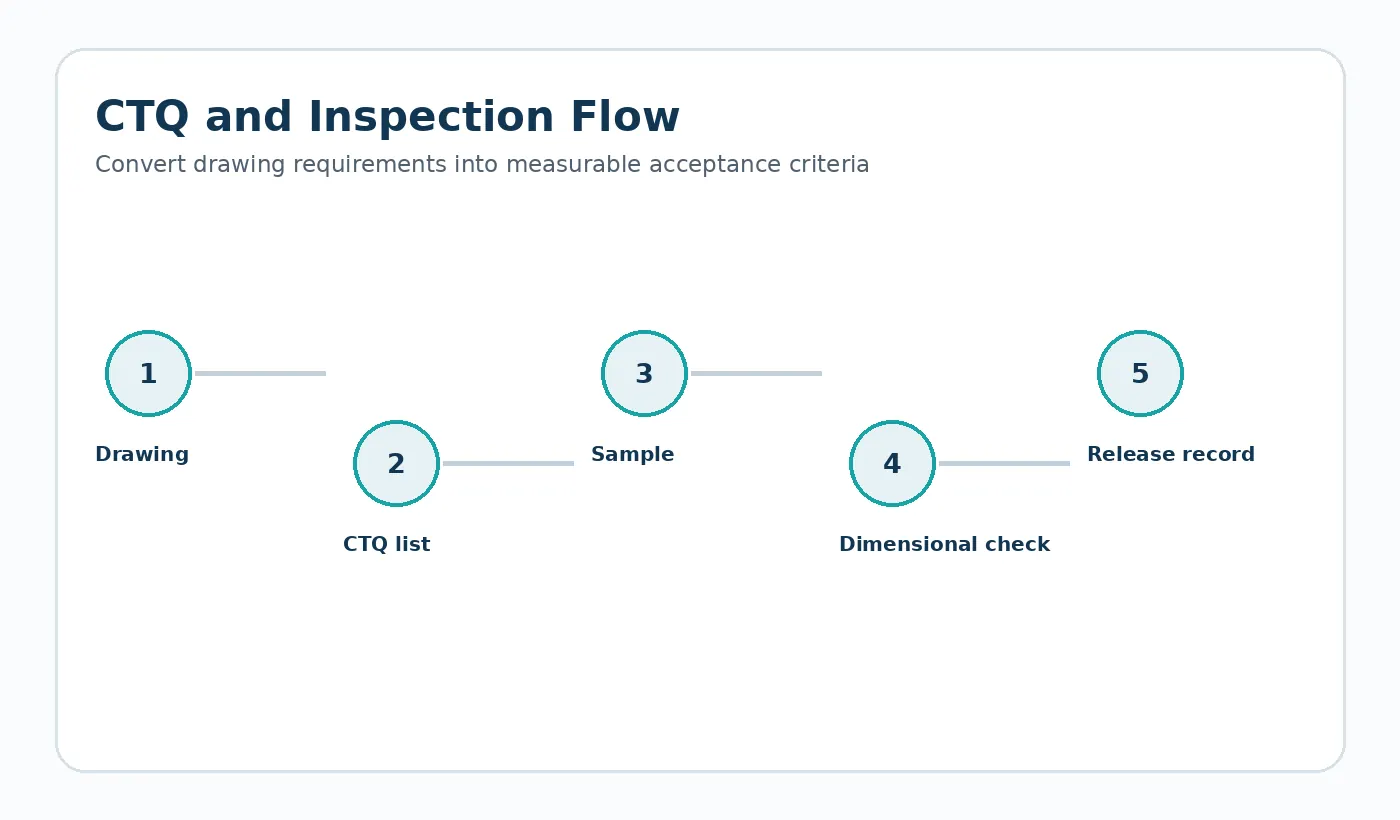
El trabajo personalizado se controla mejor cuando la cotización, el diseño para la fabricación (DFM), la liberación de herramientas y la aprobación de muestras se tratan como decisiones independientes. En la cotización, el objetivo es comprender la función del componente y elegir un proceso viable. Durante el DFM, el objetivo es resolver la geometría de fabricación sin perder la intención del diseño. La liberación de herramientas congela la revisión controlada. La aprobación de muestras verifica los requisitos críticos de calidad (CTQ) acordados y la pieza en su conjunto de acoplamiento.
Puerta de cotización
Se pueden observar la revisión del dibujo, la cantidad, el estado del material, la aplicación, las piezas de acoplamiento y las cuestiones de diseño sin resolver.
Puerta de liberación de la herramienta
Se acuerdan el desmoldeo, las paredes, los rebajes, las compuertas, los insertos, la estrategia de separación, los datos críticos y los testigos de fabricación aceptables.
Puerta de aprobación de muestras
El estado de la inspección, los requisitos críticos de calidad (CTQ, por sus siglas en inglés) y la prueba funcional se conocen antes de que lleguen las piezas, lo que reduce los procesos de aprobación subjetivos.
Para los componentes de repuesto, proporcione la muestra existente junto con el contexto de la máquina y el historial de fallas. La medición inversa puede reproducir la geometría, pero no debe reproducir ciegamente el desgaste, la deformación o una debilidad de diseño anterior.

























