
Kvalitetsplanlegging bør følge delens funksjon
Inspeksjon er mest nyttig når den er knyttet til egenskapene som styrer montering og service. Å måle alle dimensjoner med samme prioritet kan øke kostnadene uten å redusere den faktiske prosjektrisikoen.
For et støpt gir kan det bety borehullets plassering, tanngeometri, rundkast og inngrepsoppførsel. For et hus kan det bety nullpunktforhold, monteringsflater, skjæreposisjon og kritiske konvoluttdimensjoner.
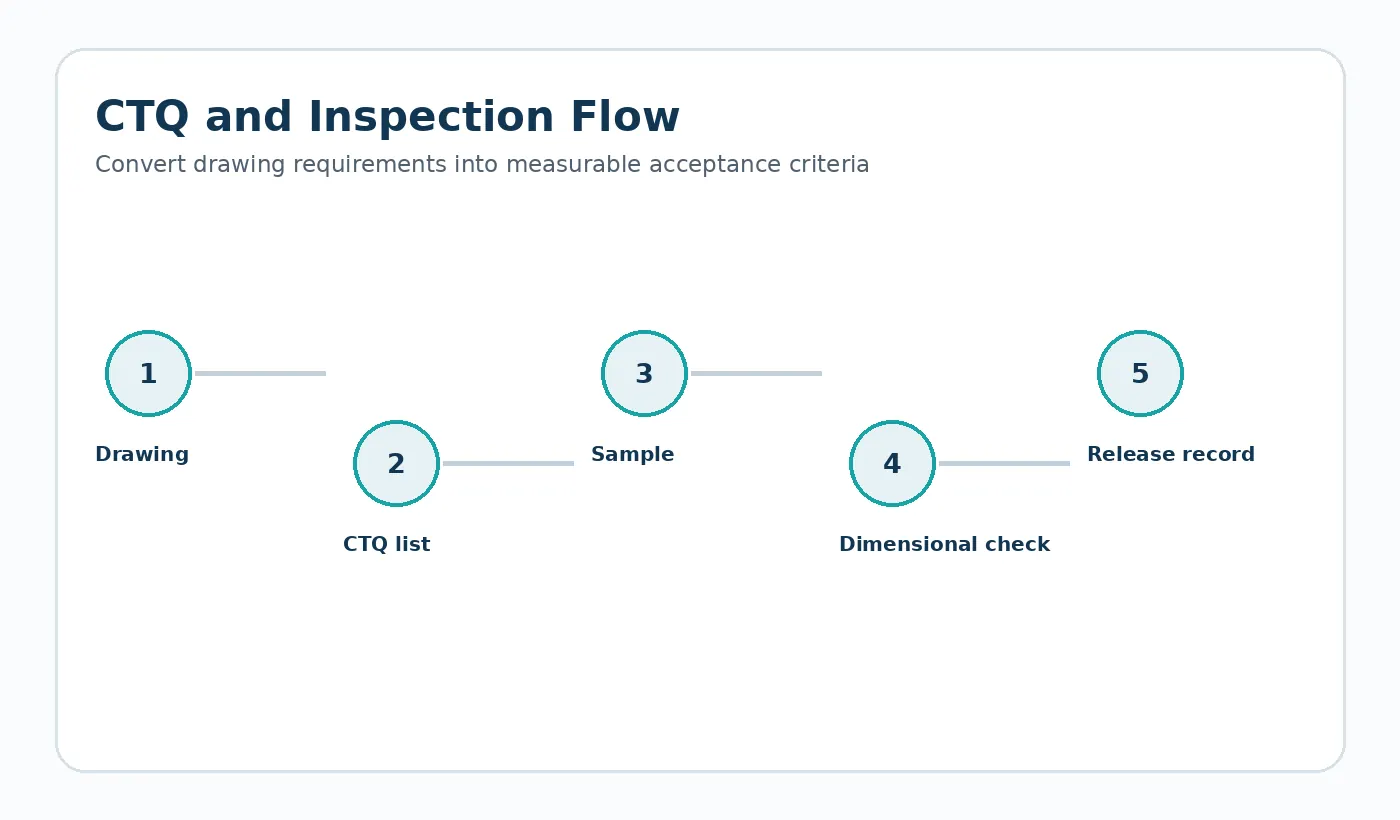
Definer aksept før gjentatt produksjon
Tegnekontroll
Bruk en tydelig revisjon, referanser, toleranser og merknader som samsvarer med den tiltenkte inspeksjonsmetoden.
Godkjenning av prøve
Bli enige om hvilke egenskaper som kontrolleres dimensjonalt og hvilke som krever montering eller funksjonell evaluering.
Produksjonsovervåking
Velg kontroller som kan oppdage prosessavvik i funksjonene som er viktige for applikasjonen.
Velg mål som gjenspeiler monteringsfunksjonen
Et boring som plasserer et gir på en aksel kan fortjene en annen inspeksjonsstrategi enn en utvendig overflate som bare går gjennom et deksel. På samme måte trenger en lang tannstang kontroll av stigning og retthet langs bevegelsesveien, mens et hus kan avhenge av forholdet mellom monteringshull og et lagersete.
Planlegging av kritisk kvalitet rangerer disse forholdene før produksjon. Det betyr ikke at alle dimensjoner er strammet inn; det betyr at måleinnsatsen er rettet mot de funksjonene som kan endre mekanismen.
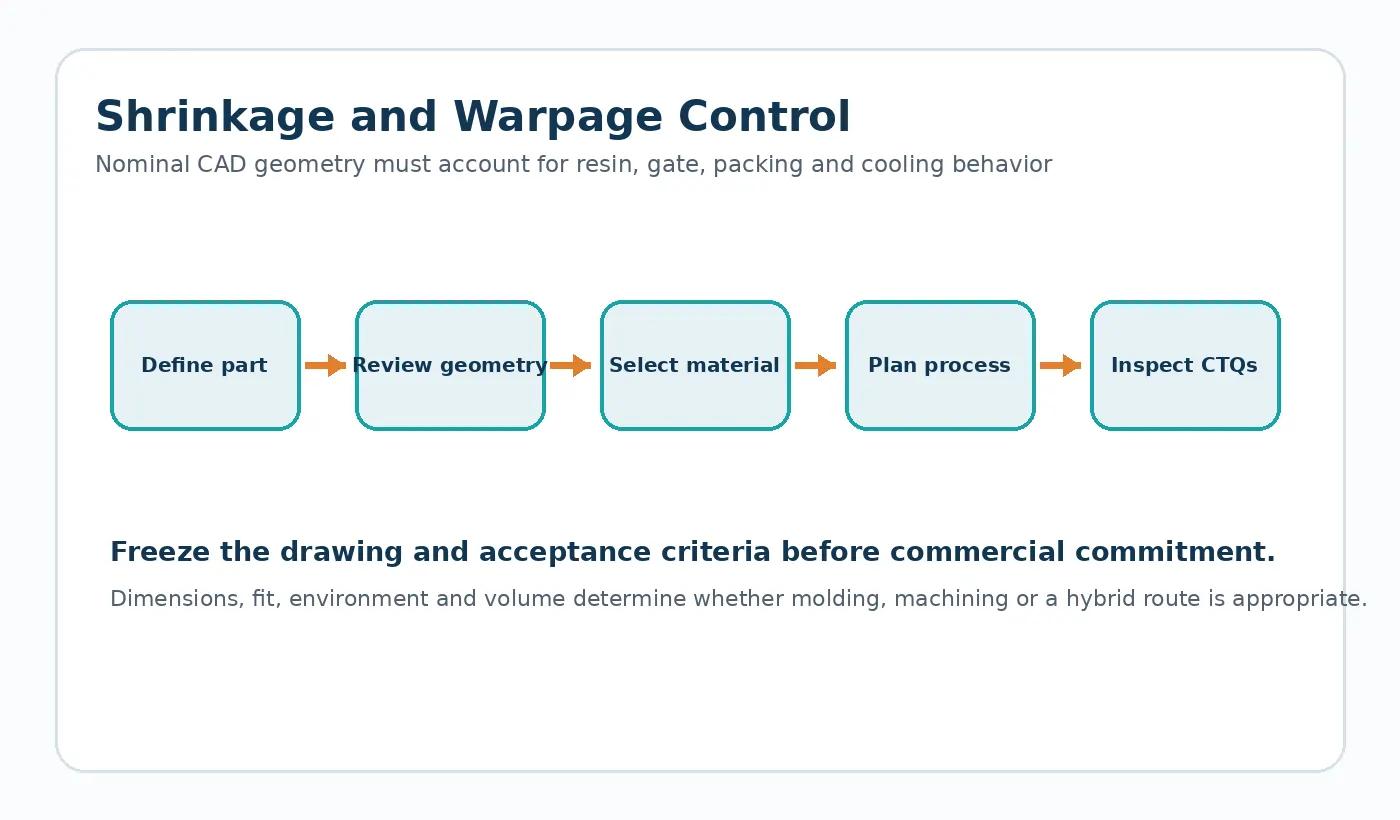
Plastdimensjoner avhenger av tilstand
Temperatur og fuktighet kan endre dimensjonene til tekniske polymerer. Inspeksjonslogger er mer nyttige når deltilstanden er definert for sensitive egenskaper. For nylonkomponenter kan kondisjonering være spesielt relevant; for sammenstillinger som kombinerer plast med metallaksler eller -hus, kan termiske ekspansjonsforskjeller endre passform eller senteravstand.
Der det brukes en funksjonell måler eller monteringskontroll, dokumenter paringstilstanden og akseptregelen. Dette gjør en subjektiv vurdering av om den passer godt til en repeterbar produksjonskontroll.
Bevis for å være enig før produksjon
- Tegningsrevisjon og nullpunktskjema
- Liste over kritiske dimensjoner eller inspeksjonskarakteristikkmatrise
- Materiale-/kvalitetsregistrering
- Prøvemengde og måleforhold
- Funksjonell netting, tilpasning eller monteringstest der det er relevant
- Endringskontrollrute for godkjente avvik
Inspeksjonen må gjengi tegningsdefinisjonen
Avtal oppsett av referansepunkt, instrumenttype og kondisjoneringstilstand for CTQ-er før inspeksjon av første artikkel. Fleksible eller fuktighetsfølsomme polymerdeler kan gi forskjellige resultater når de festes, kondisjoneres eller måles på annen måte, så metoden er en del av spesifikasjonen for funksjoner med små toleranser.
Produksjonskontroll bør fokusere på funksjoner med en plausibel prosessfeilmodus: tann-til-bor-kast, tannstativretthet, skjæreposisjon, kritiske veggoverganger, navtilpasning, paringsavstand eller andre grensesnittdimensjoner. Kosmetiske kontroller hører hjemme i en separat visuell standard når utseende er viktig.
Bygg kontrollplanen rundt CTQ-er og den virkelige datakjeden
Inspeksjon er mest nyttig når den følger måten delen fungerer i monteringen. En lang rapport med enkle dimensjoner kan ikke kompensere for manglende boring-til-tann-kast, innsatsposisjon, monteringsavstand, forhold mellom tannstang og linje eller en annen egenskap som faktisk styrer bevegelse. Tegningen bør identifisere CTQ-ene, og målemetoden bør avtales før første artikkel der det er mulig.
| Scene | Kontrollfokus | Typisk rekord |
|---|---|---|
| Innkommende materiale | Korriger harpiks- eller lagertilstand når det er spesifisert i prosjektet. | Materialidentifikasjon eller leverandørdokumentasjon etter behov. |
| Første artikkel | Tegning av CTQ-er, datumskjema og funksjonell tilpasning/nett. | Oppsummert rapport pluss monterings- eller inventarsjekk. |
| Gjentatt produksjon | Prosessstabilitet og egenskapene som er mest følsomme for slitasje, krymping eller sekundære operasjoner. | Prøvetakings-/kontrolljournaler knyttet til produksjonspartiet. |
| Ingeniørendring | Effekt av endret harpiks, verktøy, hulrom, prosess eller sekundær operasjon på godkjente egenskaper. | Revisjons-/endringsoppføring og omfang av fornyelse. |
Polymerdimensjoner kan avhenge av temperatur og kondisjonering, så måletilstanden hører hjemme i akseptdefinisjonen når den kan endre resultatet vesentlig. Målet er repeterbare bevis, ikke bare nøyaktigere tall.

























