
Планирование качества должно соответствовать функциональному назначению детали.
Контроль качества наиболее эффективен, когда он связан с характеристиками, определяющими сборку и эксплуатацию. Измерение каждого параметра с одинаковым приоритетом может увеличить стоимость без снижения фактического риска проекта.
Для литой шестерни это может означать расположение отверстия, геометрию зубьев, биение и поведение зацепления. Для корпуса это может означать базовые соотношения, монтажные поверхности, положение вставки и критические габаритные размеры.
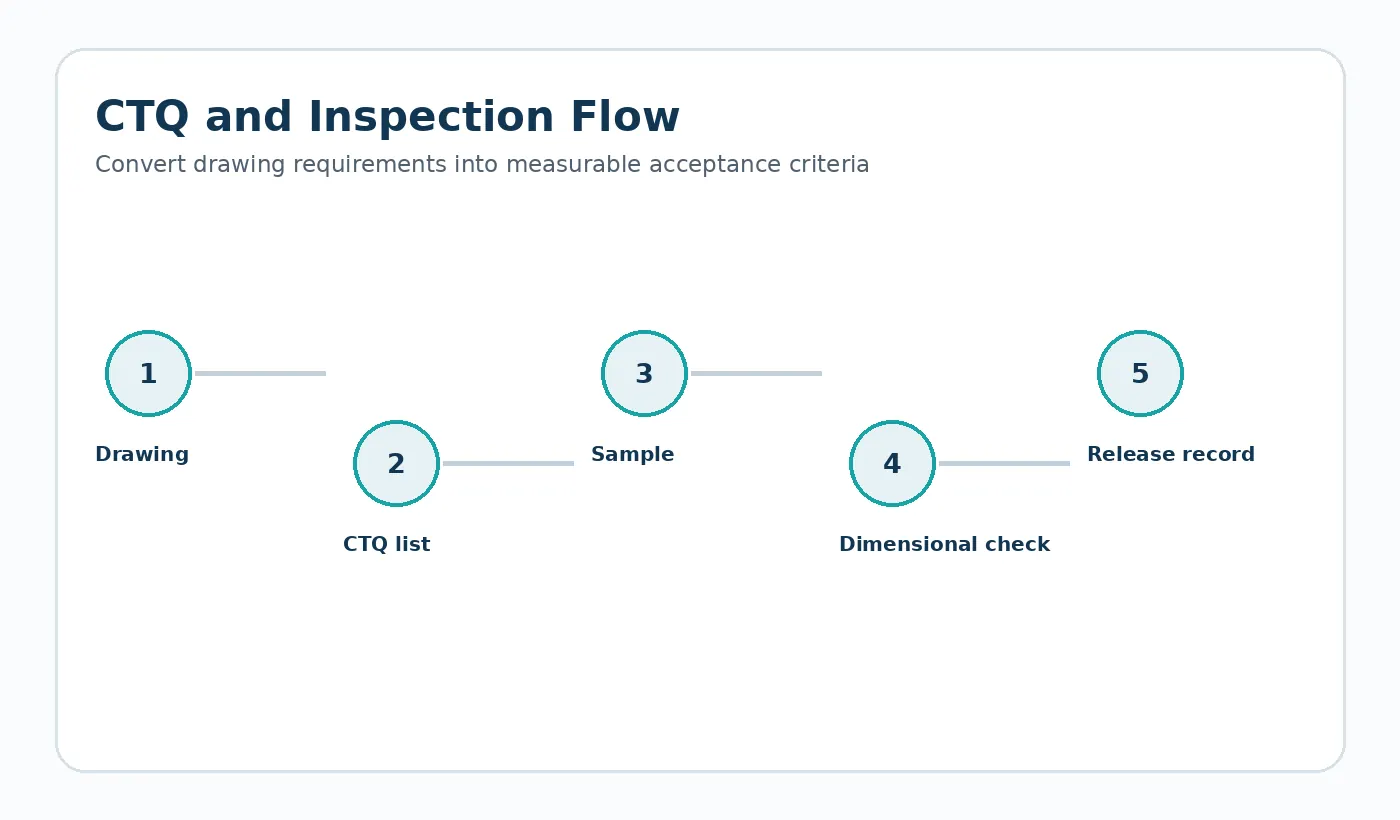
Определите критерии приемки до начала повторного производства.
Управление чертежом
Используйте четкие обозначения изменений, базовые параметры, допуски и примечания, соответствующие предполагаемому методу контроля.
Утверждение образца
Согласовать, какие характеристики проверяются по размерам, а какие требуют сборки или функциональной оценки.
Мониторинг производства
Выберите проверки, которые могут выявить отклонения в процессе работы тех функций, которые важны для приложения.
Выберите размеры, отражающие функциональность сборки.
Для отверстия, в котором шестерня располагается на валу, может потребоваться иная стратегия осмотра, чем для наружной поверхности, которая лишь соприкасается с крышкой. Аналогично, для длинной зубчатой рейки необходим контроль шага и прямолинейности по всей длине, в то время как конструкция корпуса может зависеть от соотношения между монтажными отверстиями и посадочным местом подшипника.
При планировании, имеющем решающее значение для качества, эти взаимосвязи ранжируются до начала производства. Это не означает, что каждый параметр должен быть тщательно проработан; это означает, что усилия по измерению должны быть направлены на те характеристики, которые могут изменить механизм.
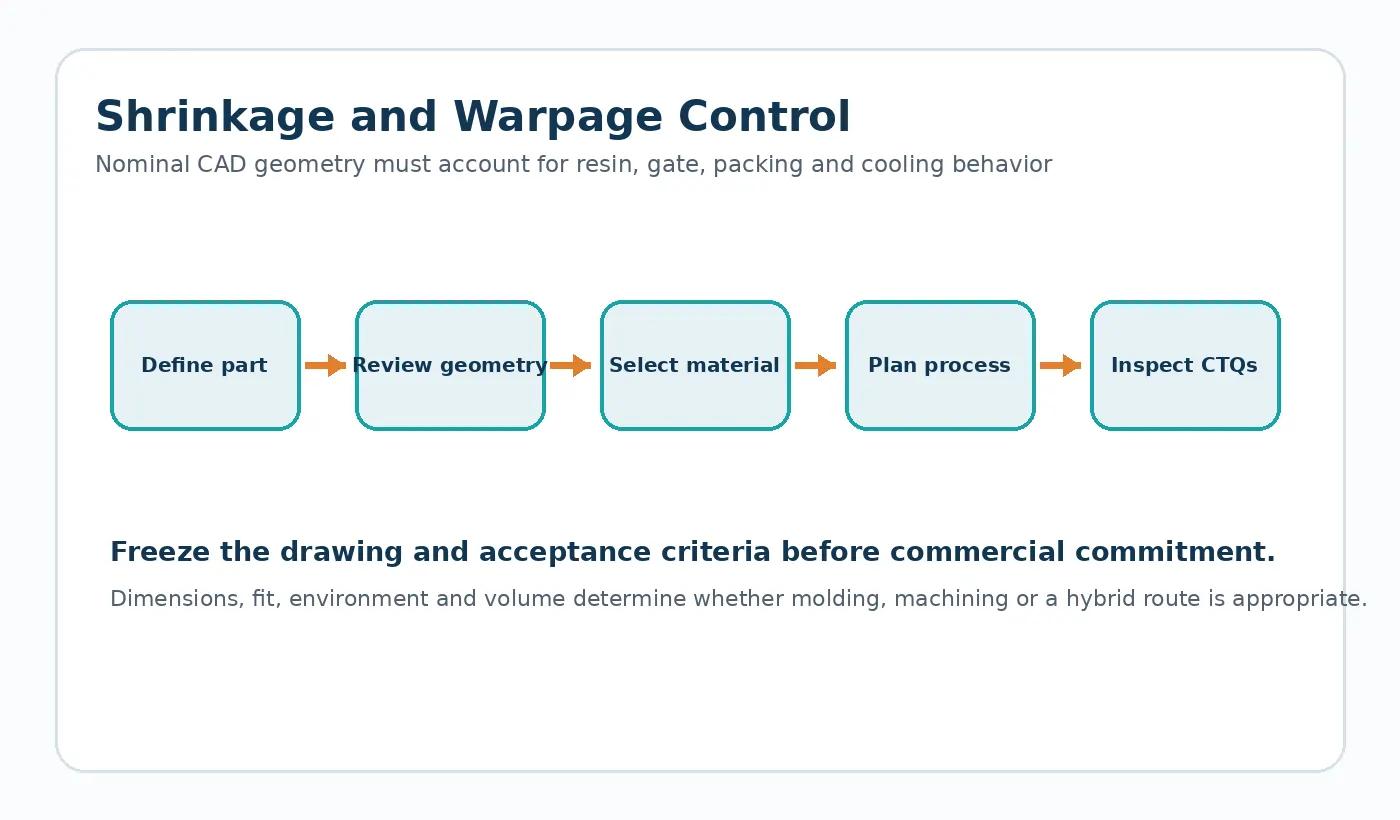
Размеры пластика зависят от условий.
Температура и влажность могут изменять размеры конструкционных полимеров. Протоколы контроля более полезны, когда состояние детали определено для чувствительных элементов. Для нейлоновых компонентов особенно важна предварительная обработка; для узлов, сочетающих пластик с металлическими валами или корпусами, разница в термическом расширении может изменить посадку или межосевое расстояние.
При использовании функциональных измерительных приборов или проверки сборки необходимо задокументировать состояние сопряжения и правила приемки. Это превратит субъективную оценку «хорошо подходит» в воспроизводимую производственную проверку.
Необходимо предоставить доказательства для согласования перед началом производства.
- Пересмотр чертежа и схема базовых точек
- Список критических размеров или матрица характеристик контроля
- Материальный/качественный учет
- Количество образца и условия измерения
- Функциональное тестирование сетки, посадки или сборки, где это применимо.
- Процедура управления изменениями для утвержденных отклонений
Inspection must reproduce the drawing definition
Agree datum setup, instrument type and conditioning state for CTQs before first-article inspection. Flexible or moisture-sensitive polymer parts can give different results when fixtured, conditioned or measured differently, so the method is part of the specification for close-tolerance features.
Production control should focus on features with a plausible process failure mode: tooth-to-bore runout, rack straightness, insert position, critical wall transitions, hub fit, mating distance or other interface dimensions. Cosmetic checks belong in a separate visual standard when appearance matters.

























