
Sprøytestøping for repeterbare funksjonelle deler
Sprøytestøping kan kombinere kompleks geometri og gjentatt produksjon i én prosess, men den ferdige delen formes av mer enn den nominelle CAD-modellen. Veggoverganger, trekk, portposisjon, avskjed, harpikskrymping og avkjøling påvirker alle produksjonsevne og dimensjonsoppførsel.
En produksjonsklar tilbudsforespørsel bør skille kosmetiske overflater fra funksjonelle grensesnitt og identifisere dimensjonene som krever kontrollert måling etter støping.
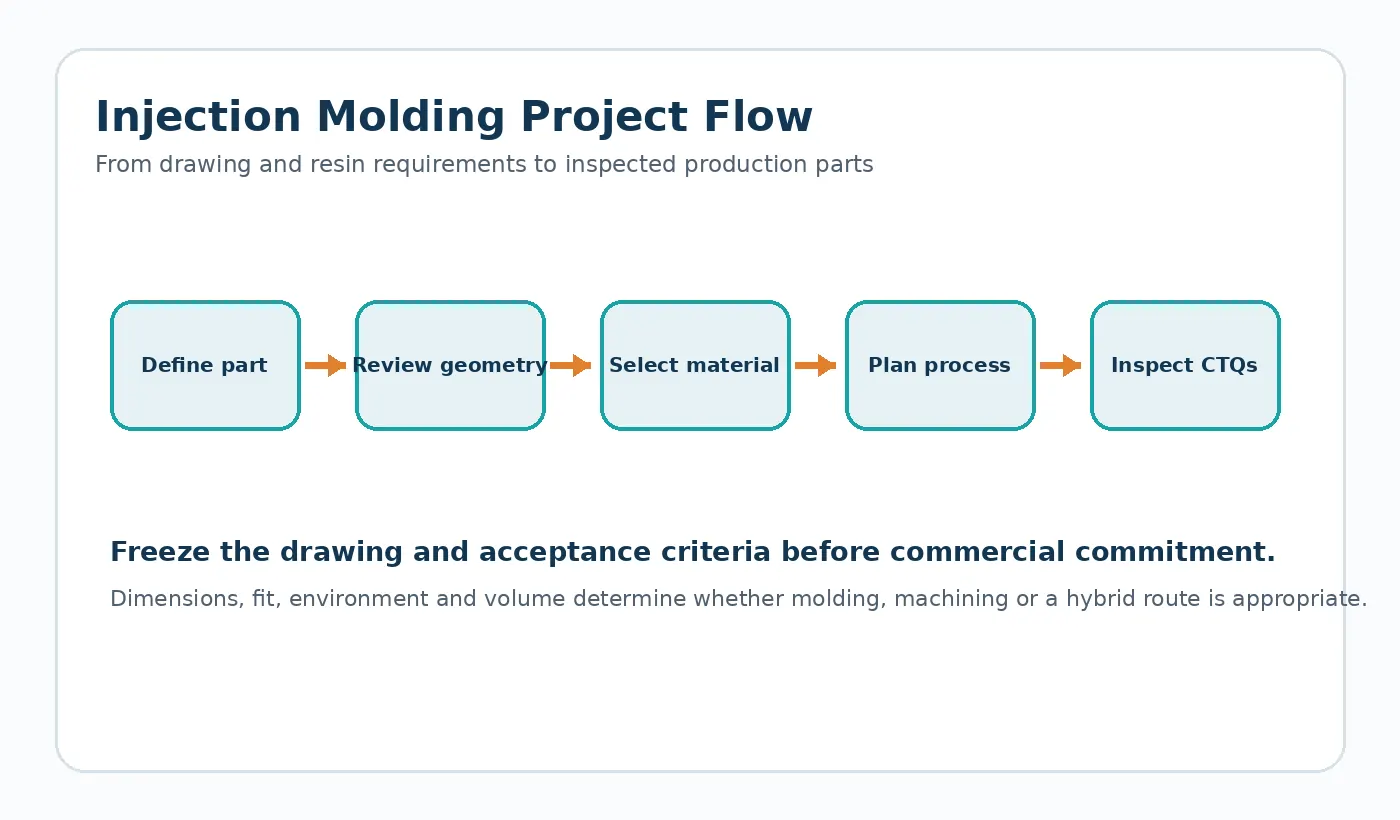
En praktisk prosjektsekvens
| Scene | Hovedteknisk spørsmål | Nyttige innspill |
|---|---|---|
| Tegningsgjennomgang | Kan geometrien fylles, pakkes, kjøles ned og støtes ut uten unngåelig risiko? | CAD, veggseksjoner, utkast, underskjæringer, innlegg, overflatekrav |
| Materialgjennomgang | Passer harpiksen til miljøet og produksjonsruten? | Temperatur, fuktighet, kjemisk eksponering, belastning, slitasjepar |
| Verktøy og prøvetaking | Hvordan vil kritiske funksjoner bli dannet og kontrollert? | Port-/avskjæringskonsept, referanser, eksempelplan, målemetode |
| Produksjonsutgivelse | Hva definerer en akseptabel repeterende del? | Godkjent prøve, inspeksjonsplan, emballasje og revisjonsnivå |
Geometri som fortjener DFM-oppmerksomhet
Funksjonelle støpte deler svikter sjelden fordi polymernavnet manglet i CAD-en. Oftere ligger risikoen i hvordan vegger, knaster, hull, innlegg og kosmetiske overflater samhandler med verktøyet. En nyttig DFM-gjennomgang identifiserer tykke overganger, underskjæringer, avstengninger, utkastningsflater og funksjoner som begrenser port- eller kjølemuligheter.
Når en dimensjon er kritisk for montering, vis dataforholdet som gjør den kritisk. Dette lar formkonseptet beskytte det riktige grensesnittet i stedet for å bruke like mye innsats på hver dimensjon.
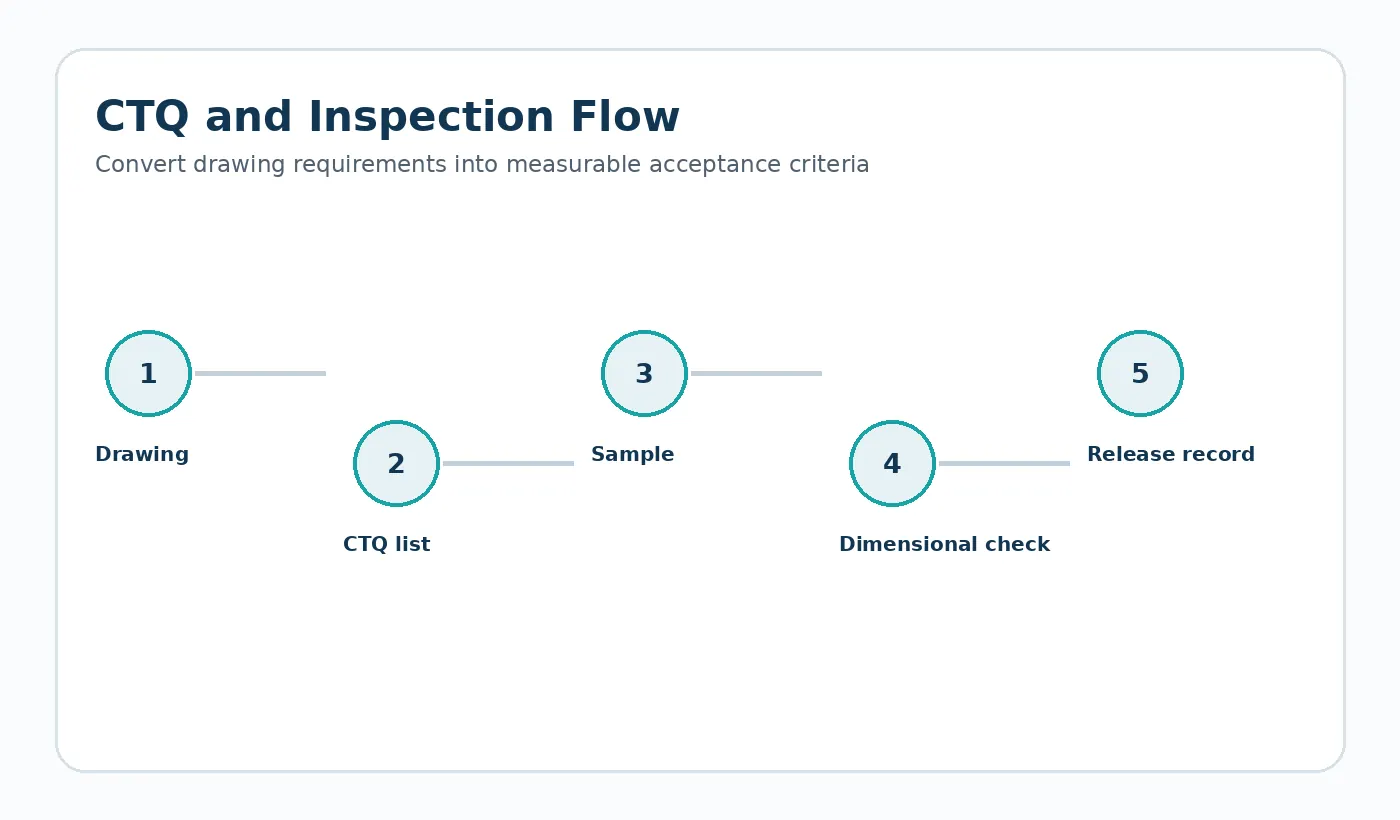
Prøvetaking bør svare på produksjonsspørsmål
De første prøvene bør verifisere mer enn bare om et hulrom fylles. Gjennomgå egenskapene som vil bli overvåket i gjentatt produksjon: kritiske dimensjoner, innsatsposisjon, flathet, visuelle soner og eventuell funksjonell tilpasning. Hvis harpiksen trenger kondisjonering før dimensjonene stabiliseres, må denne tilstanden gjøres til en del av godkjenningsprotokollen.
Endringer etter prøvetaking bør knyttes til en tegningsrevisjon. Dette unngår et vanlig problem der den fysiske prøven, CAD-filen og inspeksjonsrapporten refererer til forskjellige designtilstander.
Anbudsinformasjon for et støpeprosjekt
- 2D-tegning og 3D CAD med tilhørende revisjon
- Harpikskvalitet hvis fast, eller driftsforhold hvis materialvalget er åpent
- Delfarge, tekstur og synlige/kosmetiske soner
- Innsatser, sekundær maskinering, trykking eller monteringsoperasjoner
- Prototype-/prøvemengde, produksjonsbatch og årlig etterspørsel
- Kvalitetskritiske dimensjoner og forventet inspeksjonsbevis
Tool-ready design means the functional definition is already stable
Before tool release, freeze the material family or its required properties, the assembly datums, critical dimensions, expected annual demand and any surfaces that constrain gate, parting line or ejector placement. Tool design can then support the product definition rather than compensate for an incomplete one.
Uniform wall intent, gradual transitions, appropriate draft and carefully proportioned ribs or bosses are useful DFM principles, but the final geometry still needs to reflect resin flow, tool access and the load path in the assembly. Thick local masses should be challenged because they can increase cooling variation and sink/void risk.
Sampling should close the loop between process and function
Measure the agreed CTQs under a defined conditioning state, record the molding condition used for the accepted sample, and then perform the functional fit or motion check. If a dimension is adjusted during sampling, update the controlled drawing or tool-correction record so production does not rely on undocumented trial history.
DFM checkpoints before a mold is released
Injection molding repeats geometry efficiently, so early design choices are repeated just as efficiently. Wall thickness should be deliberately managed instead of allowed to change abruptly around bosses or structural masses. Draft needs to be considered on surfaces that move against the tool during ejection. Ribs and gussets can add stiffness without turning the part into a thick solid section, while gate and ejector locations should be kept away from sealing, bearing or customer-facing surfaces where their witness can matter.
| DFM checkpoint | Review question | Release evidence |
|---|---|---|
| Wall strategy | Are thick-to-thin transitions, cores and local masses controlled for the chosen resin? | Section review on the current CAD model. |
| Draft and ejection | Can the part release without excessive drag, and are ejector witnesses placed on acceptable surfaces? | Tooling-direction review and marked cosmetic/functional zones. |
| Ribs and bosses | Do reinforcing features support the load without creating avoidable sink or difficult cooling? | Feature-by-feature DFM review. |
| Gate and weld lines | Will flow direction or weld-line location affect a loaded, cosmetic or sealing region? | Gate concept and, where justified, filling analysis. |
| CTQs | Which dimensions determine assembly, motion, sealing or insert position? | Ballooned drawing and agreed first-article plan. |
Tool release should therefore be a controlled engineering milestone. The latest CAD revision, resin, anticipated quantity, cosmetic zones, inserts, critical dimensions and first-sample acceptance method should all be identifiable before steel is cut. Changes after this point need to be evaluated for both part function and tooling impact.

























