
Acuan suntikan untuk bahagian berfungsi yang boleh diulang
Pengacuan suntikan boleh menggabungkan geometri kompleks dan pengeluaran berulang dalam satu proses, tetapi bahagian siap dibentuk oleh lebih daripada sekadar model CAD nominal. Peralihan dinding, draf, kedudukan pintu pagar, perpisahan, pengecutan resin dan penyejukan semuanya mempengaruhi kebolehkilangan dan kelakuan dimensi.
RFQ sedia untuk pengeluaran harus membezakan permukaan kosmetik daripada antara muka berfungsi dan mengenal pasti dimensi yang memerlukan pengukuran terkawal selepas pengacuan.
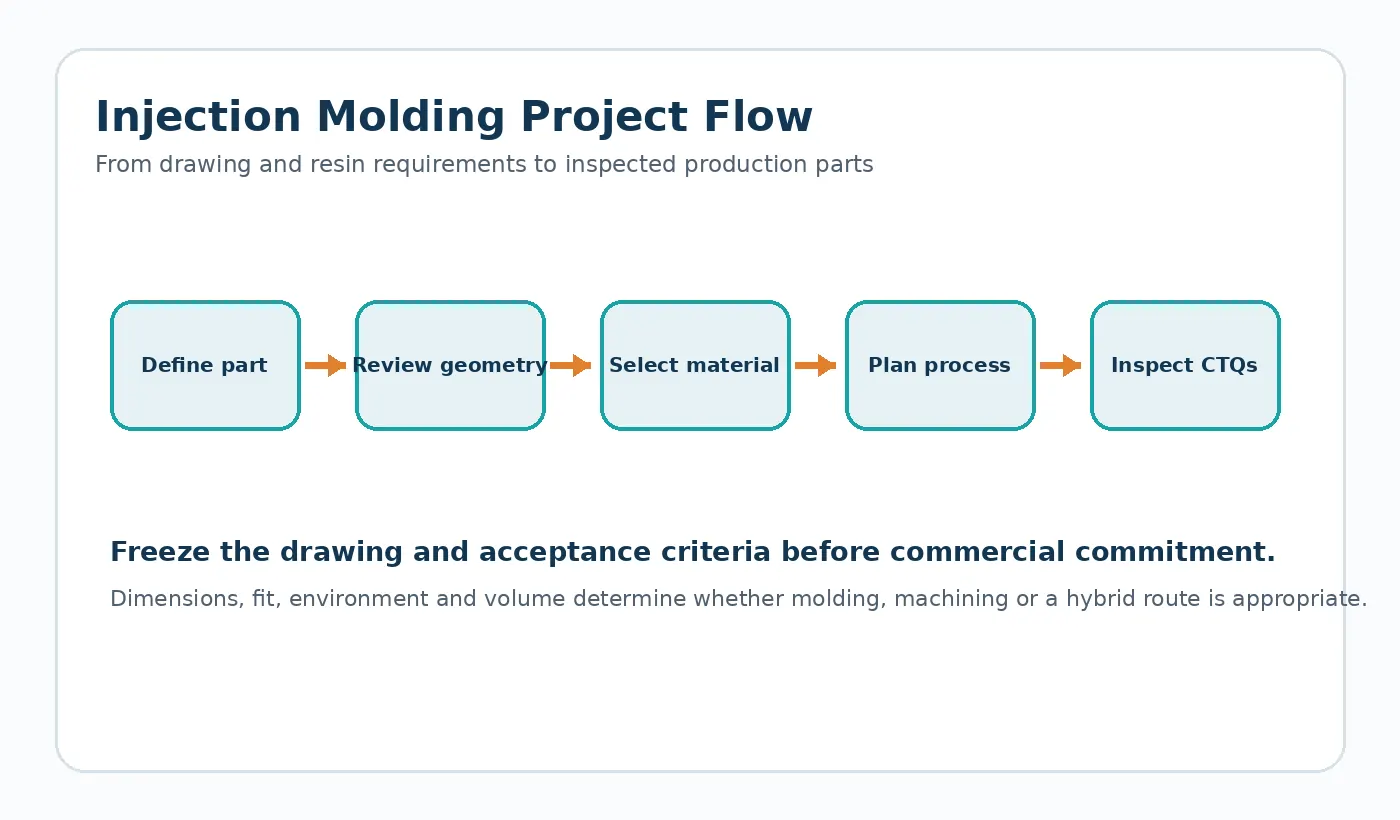
Urutan projek praktikal
| Pentas | Soalan kejuruteraan utama | Input berguna |
|---|---|---|
| Ulasan lukisan | Bolehkah geometri mengisi, membungkus, menyejukkan dan mengeluarkan tanpa risiko yang boleh dielakkan? | CAD, bahagian dinding, draf, potongan bawah, sisipan, keperluan permukaan |
| Semakan bahan | Adakah resin sesuai dengan persekitaran dan laluan pembuatannya? | Suhu, kelembapan, pendedahan kimia, beban, pasangan haus |
| Peralatan dan persampelan | Bagaimanakah ciri-ciri kritikal akan dibentuk dan disemak? | Konsep pintu pagar/pemisahan, datum, pelan sampel, kaedah pengukuran |
| Pengeluaran | Apakah yang mentakrifkan bahagian ulangan yang boleh diterima? | Sampel yang diluluskan, pelan pemeriksaan, pembungkusan dan tahap semakan |
Geometri yang patut diberi perhatian oleh DFM
Bahagian acuan berfungsi jarang sekali gagal kerana nama polimer tiada dalam CAD. Selalunya, risiko terletak pada bagaimana dinding, bos, lubang, sisipan dan permukaan kosmetik berinteraksi dengan alat tersebut. Semakan DFM yang berguna mengenal pasti peralihan tebal, potongan bawah, penutup, permukaan lontaran dan ciri-ciri yang menyekat pilihan pintu atau penyejukan.
Apabila sesuatu dimensi adalah kritikal untuk pemasangan, tunjukkan hubungan datum yang menjadikannya kritikal. Ini membolehkan konsep acuan melindungi antara muka yang betul dan bukannya menghabiskan usaha yang sama pada setiap dimensi.
Pensampelan harus menjawab soalan pengeluaran
Sampel pertama harus mengesahkan lebih daripada sekadar sama ada rongga terisi. Semak ciri-ciri yang akan dipantau dalam pengeluaran berulang: dimensi kritikal, kedudukan sisipan, kerataan, zon visual dan sebarang kesesuaian berfungsi. Jika resin memerlukan pengkondisian sebelum dimensi stabil, jadikan keadaan tersebut sebahagian daripada rekod kelulusan.
Perubahan selepas pensampelan harus dikaitkan dengan semakan lukisan. Ini dapat mengelakkan masalah biasa di mana sampel fizikal, fail CAD dan laporan pemeriksaan merujuk kepada keadaan reka bentuk yang berbeza.
Maklumat RFQ untuk projek pengacuan
- Lukisan 2D dan CAD 3D dengan semakan yang sepadan
- Gred resin jika tetap, atau syarat perkhidmatan jika pemilihan bahan dibuka
- Warna bahagian, tekstur dan zon yang boleh dilihat/kosmetik
- Sisipan, pemesinan sekunder, operasi percetakan atau pemasangan
- Kuantiti prototaip/sampel, kelompok pengeluaran dan permintaan tahunan
- Dimensi kritikal-ke-kualiti dan bukti pemeriksaan yang dijangkakan
Tool-ready design means the functional definition is already stable
Before tool release, freeze the material family or its required properties, the assembly datums, critical dimensions, expected annual demand and any surfaces that constrain gate, parting line or ejector placement. Tool design can then support the product definition rather than compensate for an incomplete one.
Uniform wall intent, gradual transitions, appropriate draft and carefully proportioned ribs or bosses are useful DFM principles, but the final geometry still needs to reflect resin flow, tool access and the load path in the assembly. Thick local masses should be challenged because they can increase cooling variation and sink/void risk.
Sampling should close the loop between process and function
Measure the agreed CTQs under a defined conditioning state, record the molding condition used for the accepted sample, and then perform the functional fit or motion check. If a dimension is adjusted during sampling, update the controlled drawing or tool-correction record so production does not rely on undocumented trial history.
DFM checkpoints before a mold is released
Injection molding repeats geometry efficiently, so early design choices are repeated just as efficiently. Wall thickness should be deliberately managed instead of allowed to change abruptly around bosses or structural masses. Draft needs to be considered on surfaces that move against the tool during ejection. Ribs and gussets can add stiffness without turning the part into a thick solid section, while gate and ejector locations should be kept away from sealing, bearing or customer-facing surfaces where their witness can matter.
| DFM checkpoint | Review question | Release evidence |
|---|---|---|
| Wall strategy | Are thick-to-thin transitions, cores and local masses controlled for the chosen resin? | Section review on the current CAD model. |
| Draft and ejection | Can the part release without excessive drag, and are ejector witnesses placed on acceptable surfaces? | Tooling-direction review and marked cosmetic/functional zones. |
| Ribs and bosses | Do reinforcing features support the load without creating avoidable sink or difficult cooling? | Feature-by-feature DFM review. |
| Gate and weld lines | Will flow direction or weld-line location affect a loaded, cosmetic or sealing region? | Gate concept and, where justified, filling analysis. |
| CTQs | Which dimensions determine assembly, motion, sealing or insert position? | Ballooned drawing and agreed first-article plan. |
Tool release should therefore be a controlled engineering milestone. The latest CAD revision, resin, anticipated quantity, cosmetic zones, inserts, critical dimensions and first-sample acceptance method should all be identifiable before steel is cut. Changes after this point need to be evaluated for both part function and tooling impact.

























