Beskrivelse
Plastic chain sprocket family
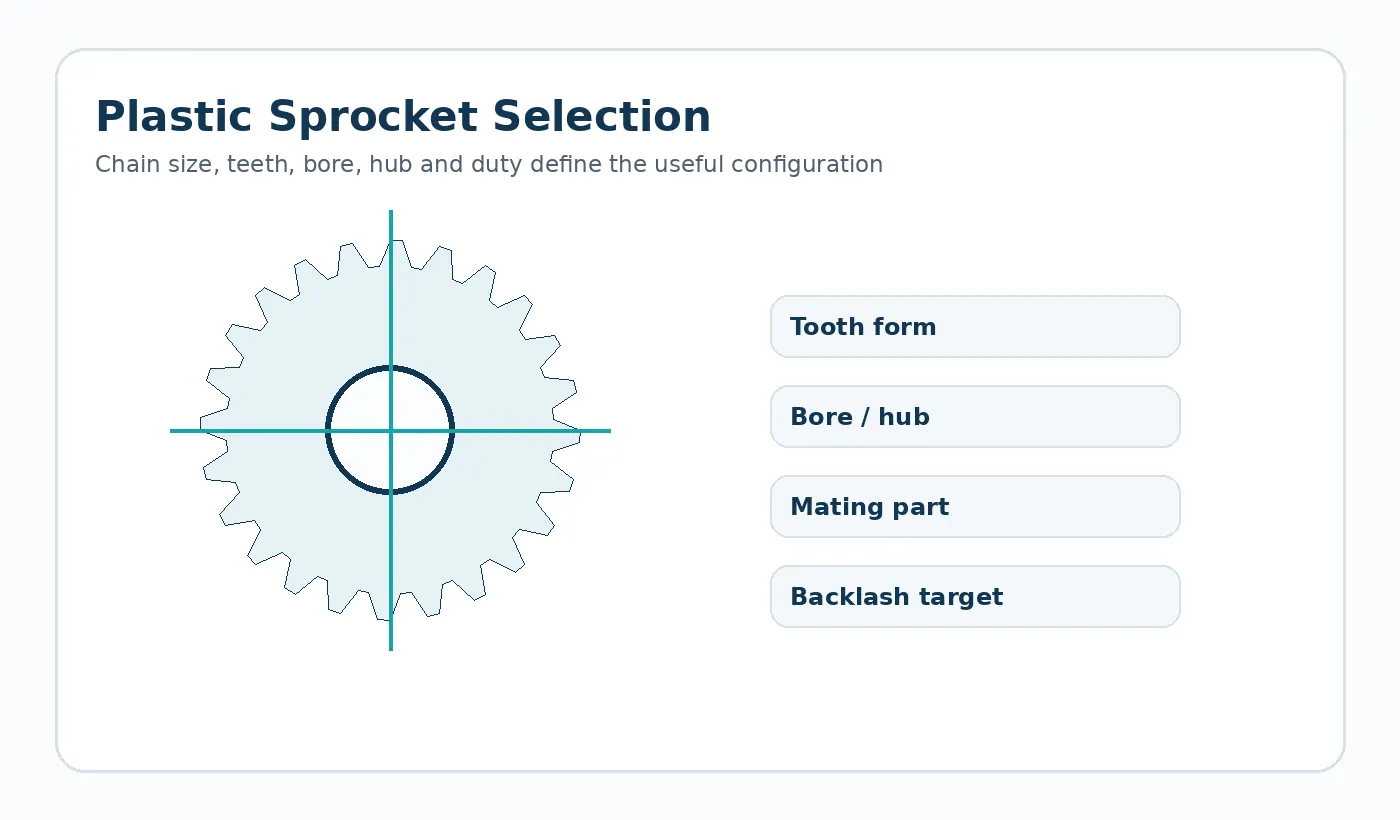
Plastic sprocket selection begins with the chain interface. Chain series, tooth count, strand arrangement, bore and hub must be fixed before material or manufacturing route can be finalized.
Plastic sprockets frequently fail for reasons outside the tooth material: shaft misalignment, chain elongation, debris or incorrect tension. The RFQ should therefore include the actual chain and shaft arrangement. Split or special-hub designs can be discussed when the sprocket cannot slide off the shaft for installation.
How to read the product photograph
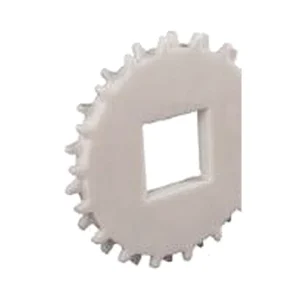
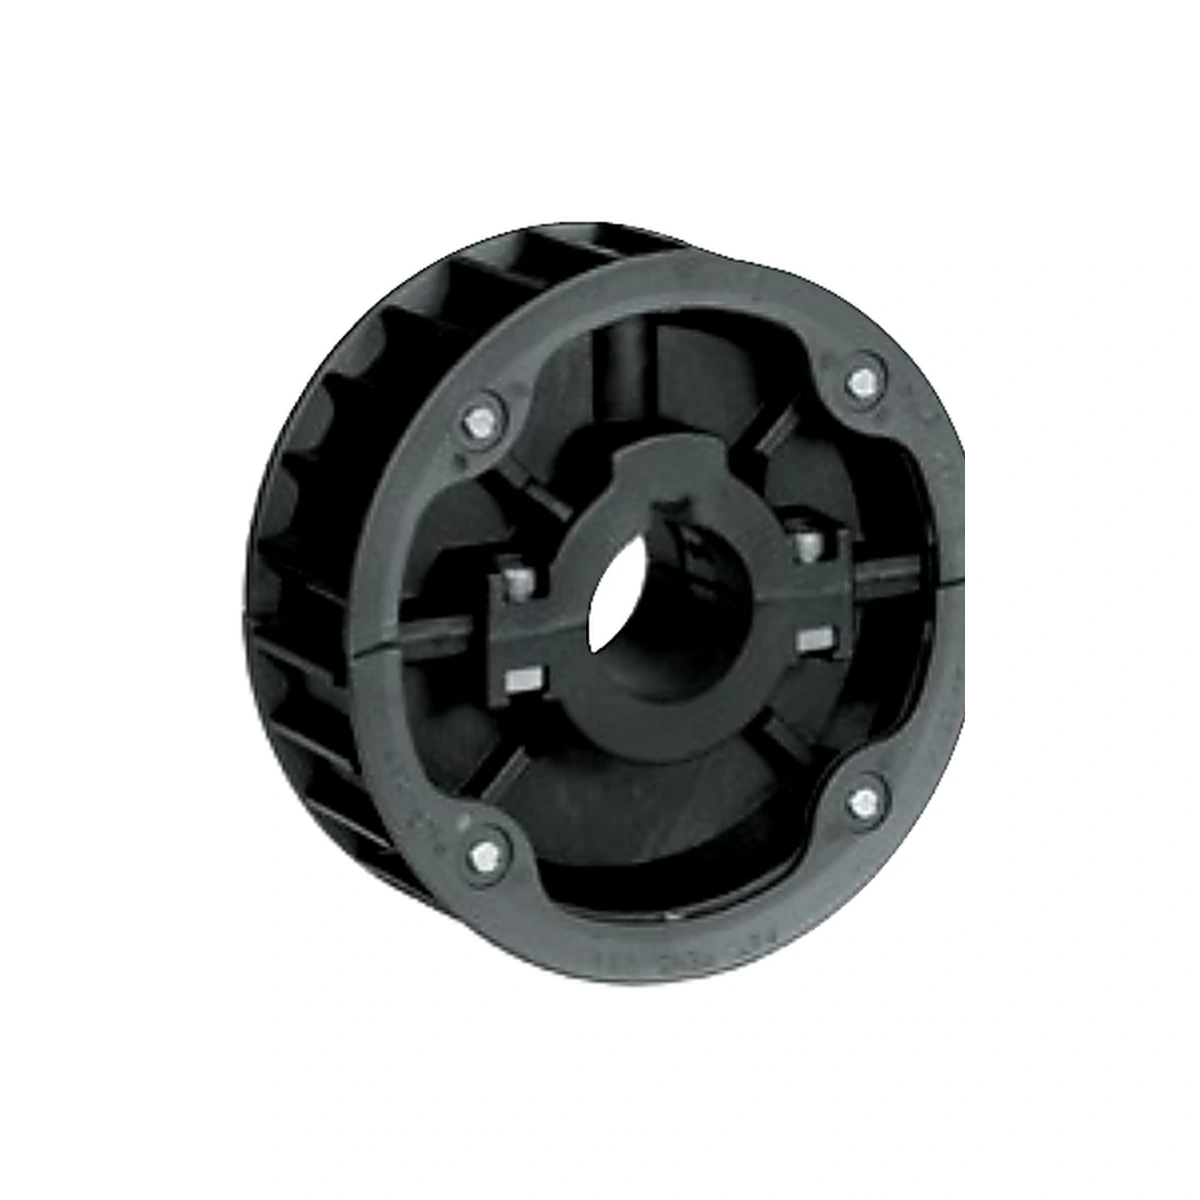
The main image is a representative photograph of a thermoplastic split sprocket family. It demonstrates a real molded sprocket construction and shaft-interface arrangement, but it is not a dimensional definition for every chain series. Final chain standard and series, pitch, tooth count, bore type, keyway, setscrew or split-hub details, face width, material and shaft fit must come from the released drawing and mating-chain specification.
Geometry and interface inputs for Plastic Sprockets
- Chain series or full chain dimensions
- Tooth count and number of strands
- Bore, keyway, hub and shaft details
- Shaft spacing and alignment
- Load, speed, contamination and washdown
Geometrireferanse: Roller-chain sprocket, hub and idler configurations
Valg av produksjonsrute
Sprockets may be molded or machined depending on size, quantity and material. Split designs or special hubs can be considered when installation constraints justify them.
Referanse for pakket prosess: Machined plastic sprocket configurations; project-specific process confirmed at RFQ
Materialretning: Nylatron / nylon and UHMW families appear in existing product data
Applikasjonsspesifikk designgjennomgang
An incorrect chain fit or misaligned shaft can accelerate tooth wear. Chemical exposure or cleaning conditions may also narrow material choices.
Typisk bruk: Conveyors, packaging equipment and material handling systems. The final material and tolerance plan should be checked against the load path, mating components and environment in that assembly.
Første prøve og inspeksjonsfokus
Confirm tooth/chain fit, bore and hub geometry, runout and any multi-strand spacing. Replacement parts should be checked against the actual chain designation.
Tilbudsvedtak: Chain size, strand count, tooth count, bore, hub style, shaft retention, speed, load and contamination environment define selection.
What to send for a Plastic Sprockets quotation
Send den nyeste tegningen eller CAD-modellen sammen med produksjonsmengde og bruksforholdene som påvirker passform, slitasje eller dimensjonsstabilitet. Hvis delen erstatter en eksisterende komponent, identifiser funksjonene som må forbli utskiftbare og eventuelle kjente feltproblemer som den nye delen er ment å løse.
- Kontrollert tegningsrevisjon og 3D-modell når tilgjengelig
- Monteringsdel eller transmisjonsgeometri
- Materialkrav eller servicemiljø
- Prøvemengde, produksjonsparti og forventet årlig etterspørsel
- Kritiske dimensjoner og funksjonell akseptmetode
Ingeniørspesifikasjon for frysing før produksjon
En produksjonstegning skal konvertere applikasjonen til målbare input. Tabellen nedenfor er minimumskravet for gjennomgang for denne produktfamilien. Legg til eventuelle monteringsspesifikke nullpunkter, finish- eller akseptkrav som endrer funksjonen.
| Definisjon | Hva leverandøren trenger |
|---|---|
| Chain series / standard | Vis verdien, toleransen eller funksjonskravet på den siste tegningen. |
| Single or multi-strand | Vis verdien, toleransen eller funksjonskravet på den siste tegningen. |
| Tooth count | Vis verdien, toleransen eller funksjonskravet på den siste tegningen. |
| Bore / key / set-screw detail | Vis verdien, toleransen eller funksjonskravet på den siste tegningen. |
| Hub style and width | Vis verdien, toleransen eller funksjonskravet på den siste tegningen. |
| Shaft and chain alignment | Vis verdien, toleransen eller funksjonskravet på den siste tegningen. |
| Load, speed and duty | Vis verdien, toleransen eller funksjonskravet på den siste tegningen. |
| Cleaning / chemical / abrasive exposure | Vis verdien, toleransen eller funksjonskravet på den siste tegningen. |
Feilmoduser som skal forhindres under designgjennomgang
Common risks for this geometry include incorrect chain interface; bore or hub runout; shaft misalignment that drives the chain toward one tooth flank. These are best addressed before the first sample by reviewing the complete mating interface, not by tightening every drawing tolerance.
Bruk toleranser selektivt. Dimensjoner som etablerer tanninngrep, kjedeinngrep, akseltilpasning eller monteringsnullpunkt fortjener eksplisitte målemetoder; ikke-kritiske støpte overflater kan ofte bruke en mer praktisk generell toleranse.
Første artikkel og produksjonsgodkjenning
Avtal inspeksjonsforhold, referanser og målemetode før prøvetaking. Den første artikkelrapporten bør dekke tegningens CTQ-er og deretter kobles til en funksjonskontroll i den faktiske monteringen eller en representativ festeanordning. For gir og tannhjul kan dette inkludere inngrep i inngrep eller kjede, kast og boringsforhold; for spesialstøpte deler kan det inkludere passform, feste og belastede funksjoner.
Produksjonskontroll bør følge de samme CTQ-ene i stedet for å erstatte dem med en lang liste med lettmålbare kosmetiske dimensjoner. Hvis et bor, en tann, en innsats eller en monteringsflate sekundærmaskineres, må det tydeliggjøres hvilken operasjon som etablerer det endelige nullpunktet.
Engineering decision brief for Plastic Sprockets
Define the geometry
Roller-chain sprocket, hub and idler configurations The quotation should use the drawing revision and mating interface as the controlling definition rather than an image alone.
Choose material by duty
Nylatron / nylon and UHMW families appear in existing product data Material selection should be checked against load, speed, temperature, moisture or chemicals, lubrication and the required dimensional condition.
Freeze the production route
Machined plastic sprocket configurations; project-specific process confirmed at RFQ The route should be fixed only after quantity, tolerances, surface requirements and change risk are understood.
Agree acceptance
Chain size, strand count, tooth count, bore, hub style, shaft retention, speed, load and contamination environment define selection. First-article checks should therefore focus on the dimensions and functional interfaces that control the assembly.
Typical application context: Conveyors, packaging, washdown-sensitive handling, food equipment only where the material grade and compliance are explicitly confirmed, and general chain drives.
Plastic Sprockets FAQ
Hva bør jeg sende for tilbud?
Send den nyeste 2D-tegningen og, der det er tilgjengelig, en 3D-modell. Legg til informasjon om motstående deler, bestillingsmengde, serviceforhold og funksjonene som styrer passform eller bevegelse. En prøve er nyttig for reservedeler med usikker eldre geometri.
Hvordan bør materialet spesifiseres?
Material should be selected from service temperature, chemicals or moisture, stiffness, wear, dimensional requirements and production route. A preferred grade can be quoted, but the application requirements should be supplied with it.
Hvordan blir den første prøven godkjent?
Definer CTQ-er, inspeksjonsstatus og funksjonstest før prøven produseres. Godkjenningen bør bekrefte både målbar geometri og delens oppførsel i det tiltenkte grensesnittet.